L'apparence finale dissimule un intérieur soigneusement acheminé
Derrière la carrosserie en acier inoxydable d'un lave-linge ou d'un sèche-linge industriel se trouvent des circuits électriques, des dispositifs de commande, des flexibles, des vannes, des composants d'entraînement et des raccordements de service. L'assemblage final est l'étape où ces systèmes sont réunis, où l'on vérifie la clarté de leur acheminement et où l'on prépare l'appareil à fonctionner.
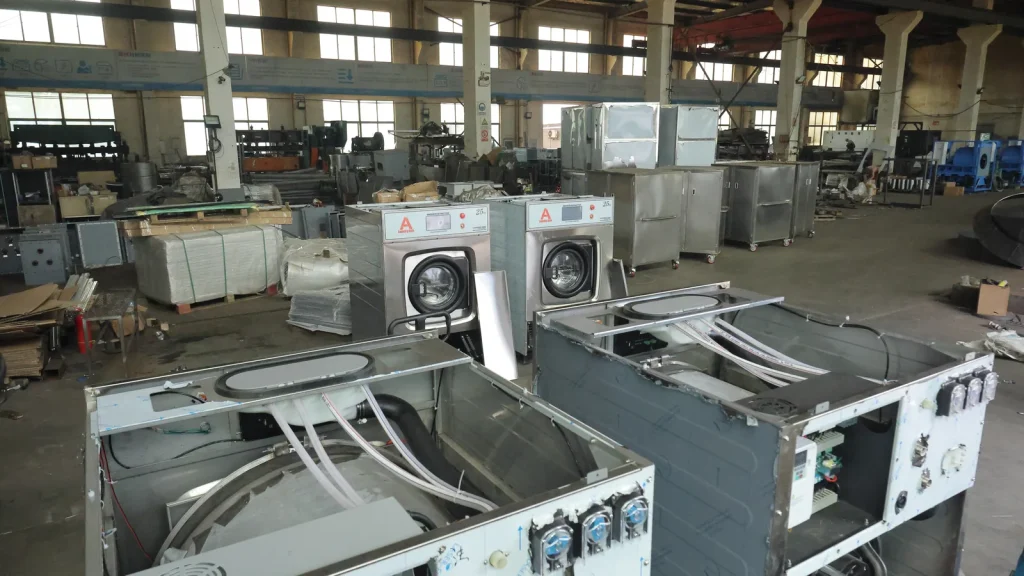
Un travail d'assemblage soigné se reconnaît à des détails concrets : les fils et les flexibles suivent des tracés compréhensibles, les pièces mobiles conservent leur dégagement, les points de raccordement restent accessibles et les composants sont soutenus plutôt que laissés sous une tension inutile.
1. Acheminement du câblage électrique et des raccordements de commande
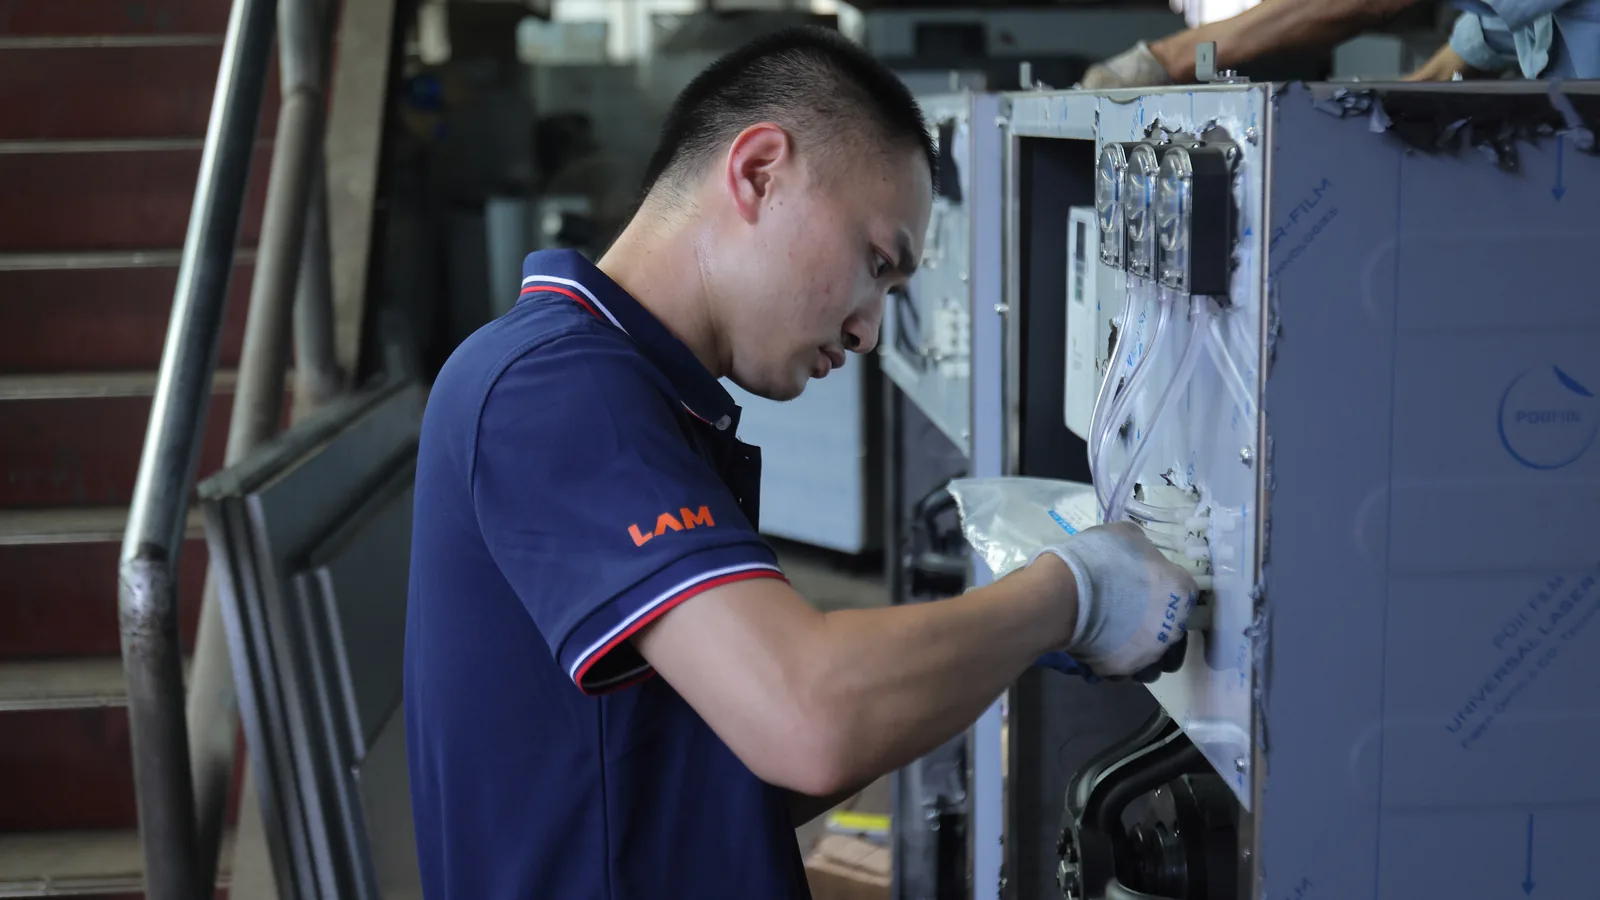
Les techniciens raccordent les commandes opérateur, les capteurs, les actionneurs, les moteurs et les dispositifs de protection selon la configuration de la machine. L'acheminement doit tenir compte de la chaleur, de l'humidité, des vibrations, des arêtes vives et de l'accès futur pour la maintenance.
Les raccordements sont vérifiés au fur et à mesure de l'avancement. Garder la carrosserie ouverte à ce stade facilite le repérage d'un circuit, la confirmation d'un connecteur et la correction du tracé avant que les panneaux ne limitent l'accès.
2. Coordination des arrivées d'eau et des circuits de process
Les arrivées d'eau, les circuits d'évacuation et les raccordements de dosage doivent être disposés autour des systèmes mécaniques et électriques. L'objectif est une installation claire qui évite les coudes serrés, les interférences avec les pièces mobiles et les contraintes inutiles au niveau des raccords.
La disposition exacte varie selon la machine et le projet ; les utilités définitives du site doivent donc toujours être vérifiées par rapport au plan technique en vigueur avant l'installation.
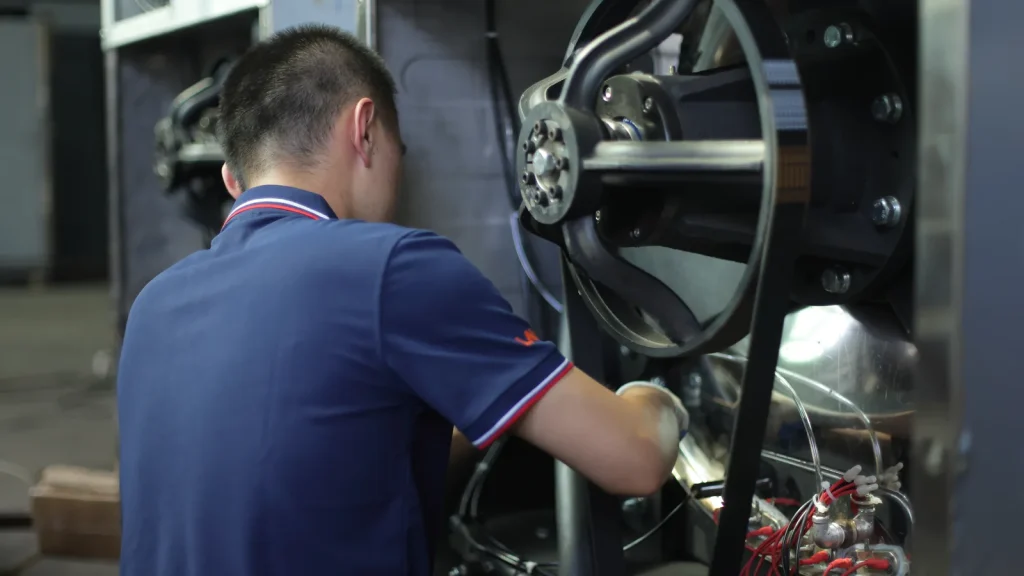
3. Inspection de l'entraînement et des zones mécaniques
Les composants d'entraînement sont contrôlés quant à leur position, leur dégagement et leur raccordement à l'ensemble tambour. Les techniciens recherchent également tout élément susceptible de frotter, de se desserrer ou de gêner l'accès pour la maintenance. Ces vérifications sont plus faciles tant que les panneaux arrière ou latéraux restent ouverts.
4. Préparation aux contrôles fonctionnels
Après l'assemblage, la machine passe par les contrôles adaptés à sa configuration. L'équipe vérifie la réponse des commandes, les dispositifs de sécurité, les circuits d'eau, l'évacuation, la rotation et les autres fonctions observables avant la finition de la protection extérieure et de l'emballage.
Les contrôles en usine ne remplacent pas la mise en service sur site. La tension, la pression d'eau, l'évacuation, la ventilation, l'ancrage et les conditions d'installation locales doivent encore être vérifiés à destination.
5. Protection de la machine pour la livraison
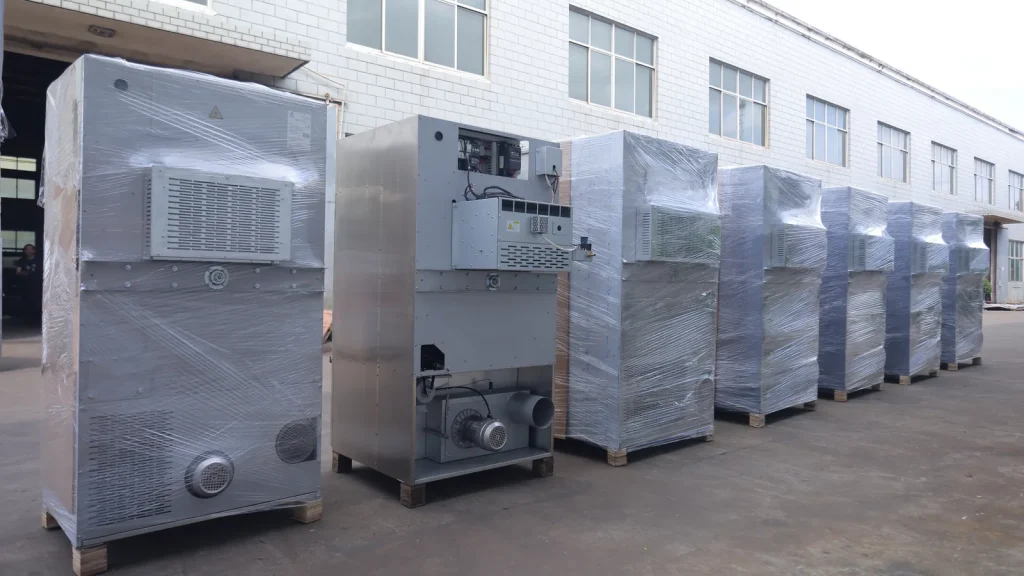
Une fois l'équipement prêt à l'expédition, un emballage de protection contribue à garder propres les surfaces finies et les zones exposées pendant la manutention. La documentation, les accessoires et les éléments spécifiques au projet doivent être rapprochés de l'expédition avant que celle-ci ne quitte l'usine.
Une discussion utile avant livraison doit confirmer
- Le modèle exact, la capacité et la configuration de chauffage
- La tension du site, la fréquence et la capacité électrique disponible
- Les raccordements d'eau, d'évacuation, de gaz ou de vapeur, le cas échéant
- Les passages de porte, l'itinéraire de levage et la position finale de l'équipement
- Les exigences de fondation ou d'ancrage
- Les dégagements de ventilation, d'évacuation et de maintenance
- Les manuels requis, les marques d'emballage et les documents de destination
Le partage de ces informations avant l'expédition donne à l'usine et aux équipes d'installation une base de coordination plus claire—et aide l'équipement à arriver mieux préparé pour la mise en service.


